

Konsultasyon sa Produkto
Ang iyong email address ay hindi maipa-publish. Ang mga kinakailangang field ay minarkahan *
Galing sa China, Marketing To The World.
Ang isang linya ng carton-sealing ay tumatakbo nang maayos sa loob ng tatlong linggo, pagkatapos ay nabigo sa isang hapon ng Biyernes: ang mga flap lift sa dulo ng conveyor, nabuo ang mga string ng pandikit sa nozzle, at hinihiling ng maintenance team ang "melting point" ng hot melt glue. Ang nag-iisang numero na iyon ay bihirang malutas ang problema. Maaaring natunaw nang tama ang adhesive at nabigo pa rin dahil mali ang service temperature, open time, substrate, o nozzle calibration.
Magsimula sa limitasyon ng serbisyo, hindi sa punto ng pagkatunaw. Para sa mga karaniwang EVA hot melt, ang iniulat na melting point ay kadalasang nasa paligid ng 130°C (266°F), habang ang praktikal na temperatura ng serbisyo ay maaaring -30°C hanggang 80°C (-22°F hanggang 176°F), na may ilang high-heat grade na umaabot sa humigit-kumulang 110°C (230°F). Ang mga temperatura ng aplikasyon ay karaniwang mas mataas kaysa pareho: 120–130°C para sa mga sistemang mababa ang temperatura at humigit-kumulang 175–205°C para sa maraming karaniwang mga marka ng packaging.
Ang kapaki-pakinabang na tanong ay hindi "Ano ang punto ng pagkatunaw?" ngunit "Anong temperatura ang dapat mabuhay ang bono sa serbisyo, at anong temperatura ang dapat maabot ng pandikit upang mabasa ang substrate sa bilis ng linya?" Iyon ay iba't ibang mga sukat, kinuha para sa iba't ibang mga kadahilanan, at nakakalito sa mga ito ay isang karaniwang panganib sa pagkuha at proseso.
Ang mga hot melt adhesive ay mga thermoplastics. Lumalambot sila kapag pinainit, dumadaloy sa ilalim ng presyon, at nagbubuklod habang lumalamig. Maaaring mag-ulat ang mga supplier ng ring-and-ball softening point, isang melt o flow point, isang inirerekomendang window ng aplikasyon, at isang saklaw ng temperatura ng serbisyo. Ang mga halagang ito ay gumagalaw nang magkasama, ngunit hindi nila pinapalitan ang isa't isa. Ang isang pandikit na may 130°C na melt point ay maaaring mangailangan pa rin ng 180°C na tangke at hose upang mabilis na dumaloy para sa isang high-speed na linya ng packaging.
Isang karaniwang index ng lab, kadalasang iniuulat ng ASTM E28 o ISO 4625. Isinasaad nito kapag lumambot ang materyal sa ilalim ng tinukoy na pagsubok, hindi kung kailan dapat tumakbo ang iyong linya ng produksyon.
Ang tinatayang temperatura kung saan ang pandikit ay nagiging isang dumadaloy na likido. Para sa maraming grado ng EVA ito ay malapit sa 130°C, ngunit ang formulation at filler na nilalaman ay nagbabago ng halaga.
Ang hanay ng tangke, hose, at nozzle na kailangan para sa basa, oras ng bukas, at bilis ng linya. Ang mga sistema ng mababang temperatura ay maaaring tumakbo sa 120–130°C; karaniwang mas mainit ang mga karaniwang marka.
Ang tuluy-tuloy na limitasyon sa pagkakalantad pagkatapos gawin ang bono. Ito ang numero na mahalaga para sa isang papag sa isang mainit na bodega, isang baterya pack, o isang tubo na malapit sa nagniningning na init.
Para sa film-format adhesives, ang parehong logic ay nalalapat, ngunit ang init ay inililipat sa pamamagitan ng isang carrier sa halip na isang bulk tank. A mainit na matunaw na malagkit na gabay sa pelikula ay kapaki-pakinabang kapag inihahambing ang temperatura ng pag-activate sa kapal ng bond-line at oras ng pagpindot.
 YH-TFTR 50# Dual-Silicone Hot Melt Adhesive Film Isang walang substrate na hot melt adhesive film na may nako-customize na kapal ng pandikit, na sulit na ihambing kapag sinusuri ang film activation at mga kinakailangan sa bond-line. Tingnan ang Produkto →
Ang mga mainit na natutunaw na nakabatay sa EVA ay karaniwan sa packaging at pag-label, at ang kanilang karaniwang punto ng pagkatunaw ay humigit-kumulang 130°C. Maaaring i-engineered ang polyolefin at mga formulation na mas mataas ang performance para sa mas mataas na paglaban sa init, mas mababang temperatura ng aplikasyon, o mas mahusay na pagdikit sa mga plastik na may mababang ibabaw na enerhiya. Ang isang mababang-temperatura na glue stick ay maaaring matunaw nang malapit sa 121°C, habang ang isang karaniwang pang-industriyang grado ay maaaring ibigay sa 177–205°C. Ang pagkakaiba ay hindi marketing language; binabago nito ang mga setting ng tangke, paggamit ng enerhiya, panganib sa char, at kaligtasan ng operator.
Mahalaga rin ang kahalumigmigan. Maaaring palamigin ng kahalumigmigan sa hangin o sa substrate ang malagkit na ibabaw bago ito mabasa, lalo na sa mabilis na mga linya o sa mga malamig na silid. Ang sobrang pag-init ay parehong nakakapinsala: maaari nitong i-oxidize ang polymer, lumikha ng char at nozzle build-up, bawasan ang lagkit, at makabuo ng isang bono na mukhang katanggap-tanggap sa una ngunit nabigo sa ilalim ng pag-alis ng balat o paggugupit.
Para sa mga nagko-convert ng label na gumagamit ng hot-glue thermal paper, dapat tumugma ang adhesive rheology sa printer at applicator, hindi lang sa mukha ng papel. Ang isang produkto tulad ng tatlong-patunay na hot-glue thermal paper ay pinili para sa parehong tibay ng pag-print at sa dispensing window ng adhesive.
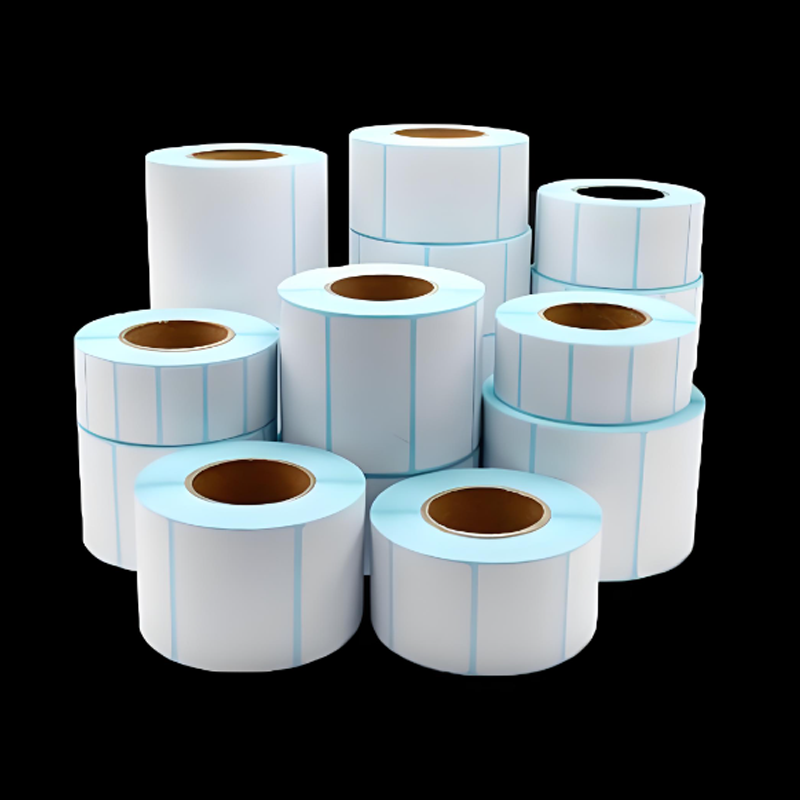 R-HRM-3F 3-Proof Hot Glue Grid Base Thermal Paper Isang thermal paper label na materyal na may hot-glue grid base, nako-customize na kapal ng glue at 180° steel plate peeling force para sa pagsusuri ng detalye. Tingnan ang Produkto →
Tala sa talahanayan: ang mga halaga ay karaniwang mga saklaw para sa talakayan sa detalye, hindi isang kapalit para sa isang sheet ng data ng supplier o pagsubok sa linya.
Ipinapakita ng chart sa ibaba kung bakit ang "melting point" ay isang mahinang proxy para sa heat resistance. Ang haba ng bar ay pinaliit sa 200°C.
Ang isang bono na ginawa sa 175°C ay hindi isang bono na na-rate para sa 175°C. Ang polimer ay dapat pa ring labanan ang gumapang sa aktwal na temperatura ng serbisyo.
Gamitin ito bilang isang mapaglarawang pinaghalong pagpaplano para sa isang nagko-convert na planta, hindi bilang isang nai-publish na pandaigdigang bahagi ng merkado. Ang packaging at pag-label ay nangingibabaw sa volume, ngunit ang mga electronics at mga bahagi ng baterya ay kadalasang nagdadala ng mga mahigpit na kinakailangan sa init at traceability.
Itakda ang maximum na tuluy-tuloy na temperatura sa ibabaw kasama ang isang safety margin. Isama ang bodega, transportasyon, at end-use excursion.
Iba ang pag-uugali ng mga plastik na may mababang ibabaw na enerhiya, mamantika na metal, at pinahiran na papel. Ang pagkabigo sa pagdirikit ay kadalasang napagkakamalang heat failure.
Suriin ang tangke, hose, nozzle, at oras ng pagbukas laban sa bilis ng linya. Ang isang "tamang" natutunaw na punto ay maaari pa ring maging sanhi ng pagkuwerdas o malamig na mga bono.
Subukan ang pagbabalat, paggugupit, at pag-creep pagkatapos ng pagtanda ng init, pagtanda ng halumigmig, at pagkakalantad sa malamig. I-record ang failure mode, hindi basta pumasa o mabibigo.
Gamitin ang sertipiko ng pagsusuri at isang nakagawiang pagsusuri sa punto ng paglambot upang mahuli ang batch drift bago ito umabot sa linya.
Ang isang praktikal na plano sa kalidad ay gumagamit ng a laboratoryo ng pagsubok para sa higit sa isang pagbabasa ng melt-point. Ang lagkit, kulay, pagdirikit, at pagtanda ng init nang magkasama ay nagpapakita kung ang isang batch ay malamang na gumanap tulad ng naaprubahang sample.
Sa susunod na mabigo ang mainit na natutunaw na bono, magtanong ng tatlong tanong sa pagkakasunud-sunod: Anong tuluy-tuloy na temperatura ang dapat mabuhay ng magkasanib? Anong window ng application ang kailangan ng substrate at bilis ng linya? Anong softening point at batch history ang pinatutunayan ng supplier? Ang punto ng pagkatunaw ay isang kapaki-pakinabang na panimulang katotohanan, ngunit ang limitasyon ng serbisyo at ang window ng proseso ay magpapasya kung mananatili ang bono.
hot melt adhesive coating: Mga Application, Pamantayan sa Pagpili, at Praktikal na Patnubay
Pangkalahatang-ideya ng Produkto ng Mga Coating Head: Mga Uri, Pagpapahintulot, at Gabay sa Pagpili
Ang iyong email address ay hindi maipa-publish. Ang mga kinakailangang field ay minarkahan *
