

Konsultasyon sa Produkto
Ang iyong email address ay hindi maipa-publish. Ang mga kinakailangang field ay minarkahan *
Galing sa China, Marketing To The World.
Ang isang converter na nagpapatakbo ng 1.6 m ang lapad na linya ng label ay napapansin na bawat batch ng hapon ay nabigo sa 180° peel test ng 8 hanggang 12 porsiyento habang pumasa ang mga batch sa umaga. Walang binago ang formulation. Ang nagbago ay ang temperatura ng pagkatunaw sa die, ang halumigmig sa sahig ng halaman, at ang bilang ng mga segundong ginugol ng web sa pagitan ng coating head at ng chill roll. Iyan ang katangian ng hot melt adhesive coating: ang adhesive ay inilapat bilang isang melt, at halos lahat ng bagay na nagpapasya sa final bond performance ay nangyayari sa loob ng ilang segundo bago ito tumigas.
Ang konklusyon sa harap: ang hot melt coating ay isang 100% solids, solvent-free na proseso ng pagsukat, at ang output nito ay pinamamahalaan ng tatlong variable lamang. Matunaw ang lagkit sa die. Coat weight uniformity sa buong web. Paglamig na distansya, na nagtatakda ng oras ng bukas. Kapag nakontrol ang tatlong iyon, ang natitirang linya ay magiging predictable. Kapag hindi, walang halaga ng malagkit na repormulasyon ang makakabawi sa ani.
Sinasaklaw ng mga seksyon sa ibaba kung paano gumagana ang proseso, kung paano inihahambing ang mga karaniwang pamamaraan ng coating sa mga makatotohanang pagpapaubaya, kung aling data ng linya ang hinuhulaan ang mga pagkabigo bago nila maabot ang isang customer, at kung paano maging kwalipikado ang isang kasosyo sa coating para sa mga application ng label, tape, film at baterya.
Walang drying oven sa proseso. Ang isang mainit na natutunaw na pandikit ay solid sa temperatura ng silid at natutunaw sa isang tangke, na ipinobomba sa pamamagitan ng pinainit na mga hose, sinusukat ng isang die o roll, inililipat sa substrate, at pagkatapos ay pinatitibay lamang sa pamamagitan ng paglamig. Dahil ang sistema ay walang tubig at walang solvent, ang bigat ng coat ay itinatakda sa mekanikal na paraan sa halip na sa pamamagitan ng evaporation rate, at ang pagkonsumo ng enerhiya ay puro sa natutunaw na tangke, mga hose at die sa halip na sa isang drying tunnel.
Ang mga komersyal na formulation ay binuo mula sa apat na functional na grupo, at ang bawat isa ay nagbabago kung paano kumikilos ang coating sa ulo:
Ang lagkit ay bumagsak nang husto sa pagitan ng 120 °C at 180 °C. Ang 10 °C drift sa melt system ay kadalasang nagbabago ng daloy sa pamamagitan ng slot die nang higit pa kaysa sa isang pump speed adjustment, kaya naman ang katumpakan ng pagkontrol sa temperatura ay mas mahalaga kaysa sa nominal na presyon.
Ang nominal coat weight ay ang ratio ng pump displacement sa line speed; Ang cross-web distribution ay itinakda ng die shim o roll crown. Karaniwang plus o minus 3 hanggang 5 porsiyento ng target ang commercial tolerance, at ang banda na iyon ang nag-iisang pinakamalaking driver ng peel scatter.
Ang oras ng bukas ay tumatakbo mula sa die exit hanggang sa unang nip. Mas maikli kaysa sa distansya ng paglalamina at hindi nabasa ng malagkit ang pangalawang substrate; mas mahaba kaysa sa rewinding na distansya at ang mga roll block sa winder.
Nasa 42 dyn/cm ang PET, malapit sa 39 ang PVC, at mas mababa pa rin ang synthetic na papel. Ang paggamot sa Corona, mga carrier ng silicone release at natitirang kahalumigmigan sa mga webs ng papel ay nagbabago lahat kung paano nag-anchor o nabigo ang isang 10 gsm molten film.
Ang pagpili ng ulo ay isang pagpaparaya na desisyon bago ito ay isang kapabilidad na desisyon. Ang paghahambing sa ibaba ay sumasalamin sa karaniwang mga operating window; isang detalyadong breakdown kung paano kumikilos ang bawat system sa iba't ibang substrate ay available sa gabay na ito mga teknolohiya, pamamaraan at pagpapaubaya ng roll coating .
Karamihan sa mga linya ng coating ay nag-log ng average na bigat ng coat, temperatura ng tangke at bilis ng linya. Ang tatlong numerong iyon ay halos hindi nagpapaliwanag ng isang depekto. Ipinapakita ng chart sa ibaba kung paano karaniwang namamahagi ang mga basura sa coating-line sa mga ugat sa paggawa ng label, tape at pelikula, batay sa mga pattern ng pagkabigo na nakikita sa mga operasyon ng slot die at roll coating.
Apat na nakatagong tagapagpahiwatig ang nasa likod ng pamamahaging iyon, at ang bawat isa ay maaaring masukat nang walang bagong kagamitan sa kapital:
Ang packaging ay nangingibabaw sa pandaigdigang pagkonsumo ng hot melt, ngunit ang mga segment na may pinakamahigpit na coating tolerance ay mga label, tape, at mga bahagi ng baterya, kung saan ang ilang gramo bawat metro kuwadrado ang magpapasya kung gumagana ang isang produkto.
Ipinapakita ng stock ng thermal label kung bakit bihirang mapapalitan ang desisyon ng coating. Ang parehong 60 gsm na base na papel ay maaaring magdala ng isang mainit na pandikit (mainit na natutunaw) na pandikit, isang malamig na pandikit, o isang water-based na sistema, at ang bawat isa ay kumikilos nang iba sa aplikator: ang mga marka ng hot glue sa pangkalahatan ay naghahatid ng pinakamahusay na pag-uugali sa pag-cut at panimulang tack sa mga high-speed na linya, ang malamig na pandikit ay nababagay sa mababang temperatura na imbakan, at ang mga sistemang nakabatay sa tubig ay nag-aalok ng ibang balanse ng gastos. Ang isang three-proof na hot glue grid base thermal paper ay ang klasikong pagpipilian kapag mahalaga ang bilis ng label.
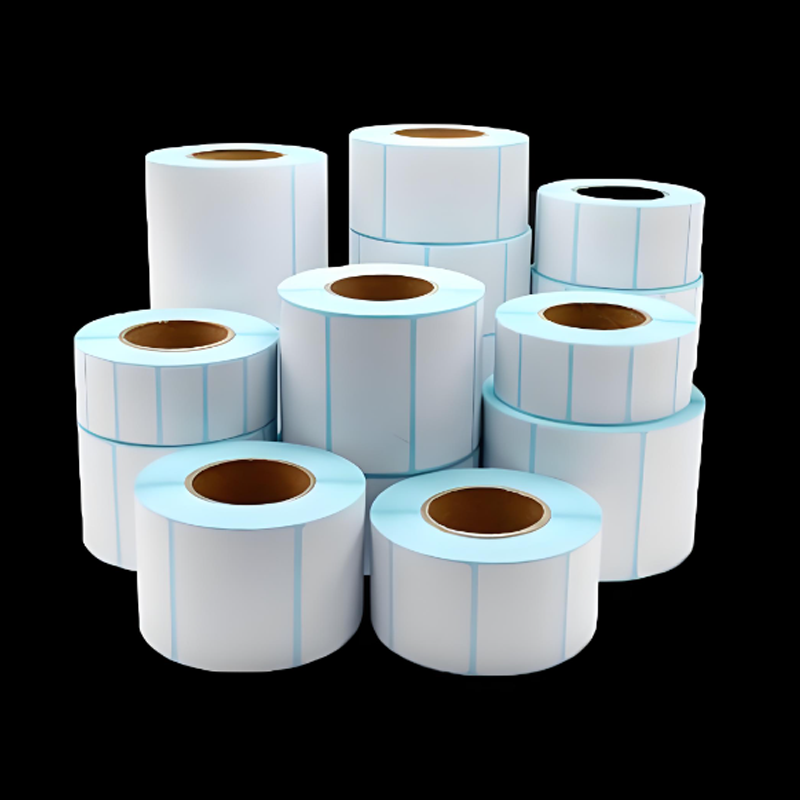 R-HRM-3F 3-Proof Hot Glue Grid Base Thermal Paper Thermal paper label material na may hot glue grid base, nako-customize na kapal ng glue at peel force, na angkop sa high-speed na mga linya ng label na nangangailangan ng maaasahang die-cutting at tack. Tingnan ang Produkto →
Sa maraming mga produkto ang mainit na pagkatunaw ay hindi kailanman naaapektuhan ang bahagi ng customer sa yugto ng patong. Sa halip ay pinahiran ito sa isang carrier at ibinibigay bilang isang dry roll na ina-activate ng customer sa init. Inililipat nito ang hamon ng coating mula sa bukas na oras patungo sa kalidad ng paikot-ikot: ang pelikula ay dapat na walang tack-free sa 25 °C, hindi dapat humarang sa roll, at dapat na malinis na palabasin mula sa silicone carrier nito nang hindi umaalis sa malagkit na nalalabi o lumalawak sa web sa sandali ng pag-activate.
 YH-TFTR 50# Dual-Silicone Hot Melt Adhesive Film Isang dual-silicone hot melt adhesive film na may nako-customize na kapal ng pandikit, na may kaugnayan kung saan dapat na malinis ang mga dry roll mula sa mga silicone carrier bago ang heat activation. Tingnan ang Produkto →
Ang parehong disiplina sa coating ay nalalapat sa mga bahagi ng baterya, kung saan ang mga kinakailangan sa pagganap ay nagbabago mula sa oras ng bukas hanggang sa rating ng apoy at paglaban sa init. Ang mga heat-activated film na ginagamit sa CCS hot pressing ay dapat magkaroon ng mekanikal na integridad sa pamamagitan ng pressing cycle habang nakakatugon sa isang kinikilalang flame classification, kung saan ang flame retardant VTM-0 na na-rate na CCS hot pressing film ay pumapasok sa detalye sa halip na isang general-purpose packaging na mainit na natunaw.
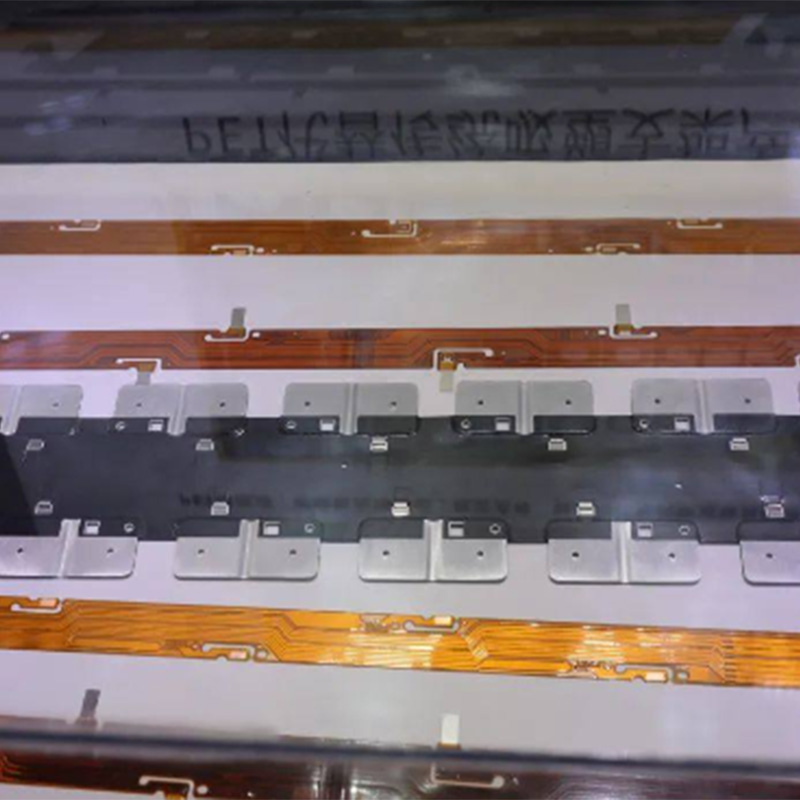 YH-RFW 100# Flame Retardant VTM-0 CCS Hot Pressing Film PET-based na CCS hot pressing film na may VTM-0 flame retardant grade at ≥17N/25mm peel force sa 180° aluminum plate, na may nako-customize na kapal ng pandikit para sa mga bahagi ng baterya. Tingnan ang Produkto →
Ang kwalipikasyon ng supplier ay mas mura kaysa sa muling kwalipikasyon pagkatapos ng isang nabigong produksyon. Ang pagkakasunud-sunod sa ibaba ay ang pagkakasunud-sunod na umiiwas sa mga mamahaling loop, at nalalapat ito kung ang materyal ay isang label na pandikit, isang mainit na natutunaw na pelikula o isang bahagi ng baterya.
Kumpirmahin ang materyal, kapal, corona status at anumang release coating bago talakayin ang bigat ng coat.
Tukuyin ang target kasama ang isang banda, hindi isang solong numero. Plus o minus 5 porsiyento ay isang gumaganang komersyal na numero; plus o minus 2 porsyento ang mabilis na nagpapaliit sa listahan ng supplier.
Ilagay ang activation temperature, open time, nip pressure at line speed nang nakasulat, upang ang isang pagkabigo ay maaaring maiugnay sa isang variable sa halip na isang opinyon.
Humingi ng isang coat weight map sa web sa limang puntos na minimum, kasama ang alisan ng balat, loop tack at gupit sa sarili mong substrate.
Ang pitong araw sa 60 °C o labing-apat na araw sa 40 °C at 90 porsiyentong relatibong halumigmig ay nagpapakita ng paglilipat, pagbabara at pagkawala ng adhesion na hindi gagawin ng parehong araw na pagsubok.
Ang bagong substrate lot, bagong adhesive lot o mas mataas na bilis ng linya ay nagpapawalang-bisa sa nakaraang ulat sa unang artikulo.
Ang ekonomiya ay mas madaling makita bilang mga ratio kaysa bilang ganap na mga numero. Ang sistemang nakabatay sa solvent na tumatakbo sa 30 porsiyentong solids ay nangangailangan ng humigit-kumulang 2.3 kg ng solvent na i-evaporate para sa bawat 1 kg ng dry adhesive na idineposito, kasama ang pagbawi o pagsunog ng singaw na iyon. Ang isang mainit na linya ng pagtunaw ay ganap na nag-aalis ng hakbang na iyon, kaya ang trade-off ay nagiging mas mataas na enerhiyang natutunaw laban sa inalis na enerhiya sa pagpapatuyo at pinasimple na pagpapahintulot. Ang iba pang kalahati ng pagkalkula ay ang margin ng kaligtasan. Kung tatakbo ang cross-web variation sa 8 porsiyento, karaniwang itinatakda ng isang planta ang nominal na target na 8 porsiyento sa itaas ng minimum functional coat weight, na nagbabayad para sa adhesive na hindi kailanman nakakatulong sa performance. Ang isang tagapagtustos na may kakayahang humawak ng 3 porsiyentong pagkakaiba-iba ay kadalasang makakabawas sa bigat ng amerikana nang hindi hinahawakan ang formulation.
I-verify ang proseso bago ang pangako: isang supplier na may sarili pagawaan ng patong , slitting capability at in-house testing laboratory ay maaaring magpatakbo ng unang artikulo sa parehong kagamitan na gagawa ng komersyal na order, na siyang tanging paraan na ang naiulat na pagpapaubaya ay nangangahulugan ng anumang bagay.
Ang hot melt coating ay nagbibigay ng gantimpala sa nakagawiang disiplina kaysa sa matalinong pag-troubleshoot. Pinipigilan ng mga sumusunod na kasanayan ang karamihan ng mga umuulit na mga depekto at gaps sa dokumentasyon.
Ang hot melt adhesive coating ay hindi isang kumplikadong proseso, ngunit ito ay isang hindi mapagpatawad. Ang tunawin, ang agwat sa pagsukat at ang distansya ng paglamig ay nagpapasya sa halos lahat. Kontrolin ang tatlong iyon, sukatin ang pagkakaiba sa halip na ang average, at ang batch ng hapon ay tutugma sa batch sa umaga.
Glue vs Adhesive: Ano ang Dapat Tukuyin ng Mga Pang-industriya na Mamimili Bago Umorder Ngayon
Hot Melt Glue Melting Point: Paglambot, Paglalapat, at Mga Limitasyon sa Serbisyo
Ang iyong email address ay hindi maipa-publish. Ang mga kinakailangang field ay minarkahan *
